Smaoinigh ar ghnáthphost. Teastaíonn 240 Ionsátán D2 cruaite ó sholáthraí coscáin Sraith 1, gach ceann acu le groove séala 0.6 mm a chaithfidh lamháltas leithead daingean a sheasamh - agus é a choinneáil tar éis cruaite go 60 HRC. Nuair a bheidh na bearnaí cruaite, ní féidir leis an gcill muilleoireachta a ghearrann na fréamhshamhlacha an groove a shealbhú a thuilleadh, agus tá roth foirm saincheaptha ag teastáil ó mheilt chomh maith le daingneán trí seachtaine. Is é an nóta sin i gcúinne líníochta a bhogann jab go meaisín EDM sreinge.
Tá an treoir seo ann do na daoine a dhéanann an glao sin: bainisteoirí seomra uirlisí, innealtóirí próisis agus foirne ceannaigh ag déanamh meastóireachta ar EDM sreinge le haghaidh uirlisiú feithicleach — ionsáigh dísle a stampáil, punches, Ionsáigh múnlaí, uirlisí gearrtha carbide agus lamination EV bás. Clúdaíonn sé an áit a n-oireann an próiseas, cén chaoinfhulaingt a fhéadfaidh sé a sheasamh, an difríocht idir na haicmí meaisín, agus cad atá le fíorú sula ndéantar ordú.
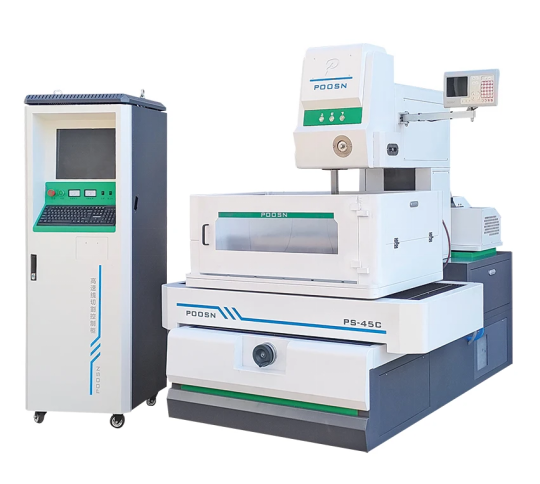
Meaisín EDM sreang mheánluas Sraith POOSN PSC lena chomh-aireachta rialaithe CNC - gearradh ilphas le haghaidh uirlisí beachta agus iatáin chruaite.
Sreang EDM — EDM nó WEDM sreang-ghearrtha scríofa freisin — a bhaintear ábhar a bhfuil sceitheadh rialaithe leictreach ann idir leictreoid sreinge tanaí agus an saotharphíosa, báite nó sruthlaithe in uisce dí-ianaithe. Toisc nach mbíonn baint ag an tsreang riamh leis an gcuid, stopann cruas, tiús bhalla agus méid na ngnéithe mar bhacainní: déantar cruach chruaite agus cairbíd nach féidir le haon mheaisín ceannródaíoch a ghearradh go dtí an méid deiridh in aon socrú amháin, gan aon fhórsa gearrtha agus gan aon burr meicniúil.
Níl an cheist innealtóireachta an féidir le meaisín EDM sreang an chuid a dhéanamh. Is féidir de ghnáth. Is í an cheist ná cén aicme meaisín, cén clúdach oibre agus cén cumas barrchaolaithe atá de dhíth ar an bpost — agus an cumas ceannaigh nach n-úsáidfidh an siopa go deo an bealach is coitianta leis an gceannach seo a fháil mícheart.
Cén Fáth a Úsáidtear EDM sreang le haghaidh Uirlisiú Feithicleach
Cuireann ceithre shrianta brú ar uirlisiú feithicleach i dtreo WEDM, agus de ghnáth bíonn siad le feiceáil le chéile seachas ceann amháin ag an am.
Cruas tar éis cóireála teasa. Déantar cuir isteach agus punches trí-chruaite, carburized (go hiondúil doimhneacht cáis 0.6-1.2 mm) nó déanta de chomhdhúile cementáilte, toisc go gcaithfidh siad maireachtáil na céadta mílte stróc. Baineann WEDM an t-ábhar as trí spréach-chreimeadh seachas le ceannródaíoch, mar sin is féidir cuir isteach cruaite D2 nó SKD11 a chríochnú go méid tar éis é a chruachadh — gan aon riosca saobhadh a bhaineann le bailchríoch-mheilt cuid chruaite.
Méid gné faoi gha gearrthóra. Tá ga cúinne ag groove séala 0.6 mm ní féidir aon mhuileann deiridh praiticiúil a tháirgeadh, agus stopann an balla céanna sliotán injector 0.4 mm nó cúinne inmheánach cearnach. Is í an sreang an uirlis: níl aon gha cúinne uirlisí ann chun cúiteamh a dhéanamh air agus níl aon gha inmheánach íosta níos faide ná an ga sreinge móide an bhearna spréach.
Gan fórsa gearrtha. Sraonann clúdaigh balla tanaí, easnacha 0.8 mm ar lúibín struchtúrach agus croíthe fada caola faoi ualaí muilleoireachta. Níl feidhm ag WEDM go bunúsach aon fhórsa meicniúil, mar sin is féidir balla 0.5 mm a ghearradh gan tacaíocht agus gan springback.
Minicíocht athbhreithnithe. Féadfar dísle stampála a mhodhnú arís agus arís eile thar chlár feithicle de réir mar a thagann athruithe aghaidhe, malairtí bearrtha agus sonraíochtaí réigiúnacha. Ar WEDM is clár eagarthóireachta é seachas uirlis leictreoid, daingneán nó foirme nua, rud a sháraíonn an ráta gearrtha níos moille ar obair toirte íseal go lár.
Riail an ordóg: má tá an chuid seoltaí, níos deacra ná thart ar 45 HRC agus go n-iompraíonn sé gné níos cúinge ná 1 mm nó balla níos tanaí ná 1.5 mm, baineann sreang EDM le bealach an phróisis ón tús, ní chuirtear leis mar oibríocht tarrthála tar éis teip ar mhuilleoireacht.
Páirteanna Coiteann Feithicleach, Díslí agus Uirlisí Gearrtha ag Wire EDM
Is iad seo na feidhmchláir a shroicheann an meaisín i ndáiríre. Tá an patrún comhsheasmhach: tá an chuid cruaite, tanaí, nó blocáilte go geoiméadrach le haghaidh gearrthóir traidisiúnta.
Gnáthluachanna tagartha amháin. Braitheann torthaí iarbhír ar chumraíocht meaisín, ábhar workpiece agus tiús, paraiméadair ghearradh, líon na pasanna, coinníollacha teirmeacha agus modh iniúchta. Ní luach ráthaithe iad na figiúirí seo d’aon mheaisín agus ní féidir iad a lua mar lamháltas conarthach.
Roundness agus sláine dromchla taobh istigh de tolladh
Cásálacha braiteora agus cuir isteach cónascaire
Prás, copar beirilliam
0.010–0.020 mm
Ballaí tanaí nach féidir leo fórsa clampála a ghlacadh
Uirlisí gearrtha carbide, broaches agus reamers
Chomhdhúile tungstain
0.003–0.008 mm
Cruas níos faide ná saol roth scríobach eacnamaíoch
Faigheann lamination mótair EV agus rótar bás
Carbide, cruach uirlis chruaite
0.002–0.005 mm
Imill saor ó burr agus cruinneas lamination cruachta
Íocann dhá chatagóir as an meaisín ina n-aonar. Is éard atá i ionchuir stampála cruaite an cás clasaiceach; Is é bás lamination EV an ceann is tapúla atá ag fás, toisc go bhfuil burr iolraithe ar fud na mílte leathán cruachta agus is féidir leis a bheith ina chiorcad gearr sa statóir nó sa rótar críochnaithe. Is féidir le Wire EDM imill saor ó burr a tháirgeadh, agus is féidir le pasanna críochnaithe breise tiús ciseal athmhúnlaithe a laghdú go suntasach agus sláine an dromchla a fheabhsú.
Ábhair Oiriúnach do EDM Wire Feithicleach
Is minic a dtugtar ábhar-agnostic ar EDM mar ní gá ach seoltacht leictreach a bheith aige. Go praiticiúil, athraíonn an mhiotaleolaíocht an ráta gearrtha, sláine an dromchla agus líon na bpasanna a theastaíonn — difríochtaí atá mór go leor chun difear a dhéanamh do luachan.
Grúpa Ábhar
Iompar i WEDM
Nóta Praiticiúil
Cruach uirlisí cruaite (D2, SKD11, Cr12MoV, H13)
An grúpa is éasca: iompar go maith, sruthlaigh go glan, coinnigh an chaoinfhulaingt trasna pasanna
Sroicheann gearrthacha il-pas ar ionsá 40 mm ar dhromchla mínchríochnaithe
Steels carburized agus cás-chruaite
Creimeann cás crua thar chroílár níos boige ar rátaí éagsúla; lagaíonn an sreang sa chás agus luasann sí sa chroílár
Laghdaigh paraiméadair roughing agus seiceáil flushing; léiríonn coirnéil an difríocht ar dtús
Chomhdhúile cementáilte
Gearr go maith, ach tá micrea-scáineadh agus ídiú cóbalt ina riosca fíor ag fuinneamh urscaoilte ard
Garbhú níos ísle-fhuinnimh móide pas amháin nó dhó breise le haghaidh Baile Átha Troim
Cóimhiotail tíotáiniam agus nicil (Ti-6Al-4V, Inconel)
Gearr níos moille ná cruach ag an tiús céanna; riosca ciseal athmhúnlaithe má dhéantar bearradh ar na trims
Tá íosmhéid trí phas coitianta nuair a bhíonn sláine an dromchla ríthábhachtach
Alúmanam agus cóimhiotail chopair
Gearrann alúmanam go tapa ach féadfaidh sé ocsaídiú; seolann copar agus prás an teas amach agus ní ghearrann siad chomh héifeachtach sin
Ná luaigh ceachtar acu ar an ráta uaire céanna le cruach uirlisí
Is iad cóimhiotail chomhdhúile agus nicil an dá ghrúpa inar geilleagar bréagach é pas Baile Átha Troim a shábháil, toisc go bhfeictear an damáiste seachtainí ina dhiaidh sin mar chipping nó crack tuirse seachas mar theip láithreach tríthoiseach.
Cén Caoinfhulaingt is féidir le Wire EDM a shealbhú?
Dhá uimhir dhifriúla is ea an lamháltas a phriontáiltear ar líníocht agus an chaoinfhulaingt is féidir le siopa a choinneáil i dtáirgeadh. Tá an chuid is mó de thoirt uirlisí feithicleach suite i lár an raoin phraiticiúil, agus is é sin go díreach an áit is fabhraí d'eacnamaíocht EDM sreinge.
Dísle cruaite agus cuir isteach múnla suí ag an deireadh is déine, toisc go leagann imréiteach blanking agus scamhadh díreach airde burr agus saol bás. Chun an banna seo a bhaint amach beidh gá le meaisín cruinneas-aicme, timpeallacht rialaithe agus trí phas nó níos mó.
Suíocháin insteallta rialaítear iad de ghnáth ag roundness agus bailchríoch dromchla seachas méid iomlán - idirdhealú tábhachtach agus sonraíocht cheannaigh á scríobh.
Forc aistrithe agus uirlisiú sioncronaithe tailte i raon a láimhseálann meaisín meánluais le dhá pas gearrtha go compordach agus arís agus arís eile.
Grooves séala caliper coscáin is pas garbh iad de ghnáth chomh maith le pas trim amháin ar fhormhór na ranganna meaisín.
Lúibíní struchtúracha agus treisithe an chatagóir is scaoilte, i gcás inar leor gearradh ardluais aon-pas de ghnáth mura ndeirtear a mhalairt sa cheanglas cáilíochta imeall.
Faoi bhun an bhanda mínchríochnaithe iompaíonn cuar an chostais go géar aníos: teastaíonn timpeallacht rialaithe teochta uait, trí phas nó níos mó, beathú sreinge níos moille agus leibhéal smachta oibreora nach féidir le gach siopa a chothú thar thrí sheal. Ag an deireadh scaoilte, is é an t-iomaitheoir macánta ná léasair nó gearradh plasma ard-sainmhínithe seachas muilleoireacht.
Is é an nós is luachmhaire sa ghnó seo an chaoinfhulaingt atá de dhíth ar an gcustaiméir a scaradh ón gcaoinfhulaingt atá clóite ar an líníocht. Is féidir le luachana a dhúbailt nuair a chuirtear nóta ginearálta scríofa le haghaidh dromchla feidhme i bhfeidhm ar dhromchla nach dteagmháil le cuid eile riamh.
Ardluais vs Meánluas vs Sreang Mórthapair EDM
Sreang ardluais EDM , a tógadh go minic ar fud an ardán DK77, seachadann an costas is ísle in aghaidh an milliméadar cearnach de ghearradh. Is é an freagra ceart é maidir le lúibíní, stoc shim, punches simplí agus aon phost ina bhfuil an banna níos scaoilte inghlactha.
EDM sreang meánluas suíonn idir meaisíní ardluais agus cruinneas. Cuireann sé gearradh ilphasanna rialaithe agus tiomáint sreinge níos docht leis, agus is é an meascán sin a ghluaiseann an banna insroichte ón taobh scaoilte i dtreo an deireadh mín-chríochnaithe - cúis amháin go sonraítear meaisíní meánluais go forleathan le haghaidh uirlisí feithicleach. Tá costas in aghaidh an ghearrtha níos airde ná meaisín ardluais, ach titeann ráta scrap agus uaireanta críochnú láimhe araon.
Gearradh il-pas is cumas seachas aicme meaisín é: pas garbhaithe agus pas cúrála ina dhiaidh sin ag fuinneamh scaoilte níos ísle de réir a chéile. Tacaíonn gach meaisín meánluais agus cruinneas leis, agus is é sin a sheachadann an chaoinfhulaingt níos déine agus an críochnú dromchla níos míne ó na sonraíochtaí feithicleach - ní bhaineann gearradh pas amháin amach riamh é. Deimhnigh líon na bpasanna Baile Átha Troim na tacaí rialaithe sula mbreathnaíonn tú ar aon rud eile, mar leagann an uimhir sin an t-urlár ar lamháltas insroichte.
Meaisíní EDM sreang beachtais , a shealbhaíonn na bannaí is déine le sreang níos lú, tá údar maith go príomha le haghaidh bás lamination EV, injector tooling agus obair chomhdhúile áit a bhfuil na ceanglais lamháltais agus sláine dromchla i ndáiríre daingean. Cosnaíonn siad i bhfad níos mó agus tá timpeallacht rialaithe de dhíth orthu.
Ceannaigh an rang a chlúdaíonn an banna lamháltais atá uait i ndáiríre, ní an líníocht is doichte sa chomhad, toisc go bhfuil an bhearna praghais idir ranganna i bhfad níos mó ná an difríocht i gcáilíocht insroichte ar ghnáth-obair na ngluaisteán.
Conas an Meaisín EDM Wire Ceart a Roghnaigh le haghaidh Uirlisiú Feithicleach
Is fearr an roghnú ón gcuid ná ón gcatalóg. Rith an slabhra seo in ord:
Cuid méid agus meáchan — socraíonn sé an clúdach oibre agus an t-ualach boird, agus de ghnáth déanann sé meaisíní a rialú sula ndéanann aon rud eile.
Ábhar agus cruas — a shocraíonn an straitéis pas, agus an gá leabharlann pharaiméadair a thógáil ón tús.
Caoinfhulaingt agus críochnaigh an t-ábhar iarbhír — a shocraíonn an aicme innill, agus an bhfuil gá le timpeallacht rialaithe.
Taper — déanann ballaí dréachta, rilífe nó dronuilleach cinneadh an bhfuil gá le meaisín atá in ann barrchaolú ar chor ar bith.
Méadar gearrtha míosúil — socraíonn sé idir meaisín amháin agus dhá cheann.
Túsphointe atá sa tábla thíos, ní sonraíocht.
Más é Do Phost
Tosaigh Le
Ionsátaí cruaite D2 / SKD11 ag thart ar 20–30 µm
Meaisín ardluais sraith DK77
Uirlisiú beachta a bhfuil gá le rialú tríthoiseach níos déine agus bailchríoch níos míne
Meaisín meánluas Sraith PSC
Uirlisiú beachta ginearálta áit a bhfuil an costas in aghaidh na coda chun tosaigh
Sraith DK-BC
Ballaí uillinneacha, dréacht nó barrchaolú domhain
Sraith Barrchaolaithe (DKD).
Braitheann an moladh fós ar an gcuid, agus is é an bealach iontaofa chun é a shocrú ná tástáil ghearradh ar d'ábhar féin seachas comparáid idir figiúirí catalóg.
Gearradh barrchaolaithe le haghaidh Dísle uilleach agus Múnlaí
Is annamh a bhíonn ballaí díreacha ag díslí agus múnlaí na ngluaisteán: ní mór don sreang claonadh a dhéanamh ar dhréachtuillinneacha, uillinneacha rilífe agus oscailtí dísle a theannann ó thús deireadh go dtí an crios imréitigh.
Luaitear cumas taper i gcónaí ag airde workpiece sonraithe , agus titeann an uillinn insroichte de réir mar a éiríonn an chuid níos airde. Ní gá go gcoimeádfaidh meaisín rátáilte d'uillinn tugtha ag airde Z amháin é ag ceann eile.
Sonraigh barrchaolú de réir uillinne agus diall uasta ag airde sonraithe. Is é figiúr an diall — ní an uillinn uasta — a chinneann cé acu an dtagann dísle le chéile go glan, agus is é an uimhir atá in easnamh ar fhormhór na luachana.
Meaisíní sliotán móra bain úsáid as rialú ais neamhspleách U/V le ceann barrchaolaithe tiomnaithe, ionas go bhfanfaidh sruthlú agus teannas comhsheasmhach agus an sreang ag claonadh. Sin é an caighdeán gearrtha ar an dromchla barrchaolaithe agus cruinneas cúinne díghrádaithe araon.
Níl Taper saor in aisce. Ar phoill dhíreacha, bearnaí cairbíde agus punches simplí cuireann sé costas leis gan tairbhe; mura léiríonn an líníocht dréacht, faoiseamh nó balla dronuilleach, fág as an tsonraíocht é.
Sonraítear múnlaí móra-taper POSN suas go dtí ± 45 °.
Meaisíní EDM Wire POSN le haghaidh Uirlisí Feithicleach
Is é POOSN an branda EDM sreinge de Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. Tá an mhonarcha ag monarú meaisíní EDM sreinge ar feadh trí scór bliain ar fud ceithre theaghlach - PS, meánluas PSC, gearradh ardluais agus barrchaolú DK - agus onnmhairí chuig Oirdheisceart na hÁise, Iarthar na hÁise, an Eoraip agus Meiriceánaigh mar mhonaróir díreach seachas mar chuideachta trádála.
Cumais sraith-leibhéal amháin. Athraíonn clúdaigh mhúnla, taistil, ualaí boird agus figiúirí barrchaolaithe de réir na cumraíochta agus ní mór iad a dhearbhú i gcoinne an bhileog sonraíochta reatha don mhúnla atá luaite agat.
Sraith
Is Fearr Le haghaidh
Eochairphointe
Sraith PSC (PSC35C / PSC45C / PSC50C / PSC60C)
Uirlisiú feithicleach beachtais
Gearradh meán-luas il-pas; cruinneas agus bailchríoch
Sraith DK-BC
Uirlisiú beachtas ginearálta
Comhardú luais agus costas; cruinneas suímh athuair de 0.002 mm
Sraith DK77
Gearradh garbh agus uirlisiú ginearálta
Gearradh cost-éifeachtach ar stoc cruaite
Sraith Barrchaolaithe (DKD).
Básanna barrchaolaithe agus múnlaí
Gearradh barrchaolaithe mór-uillinn, suas go dtí ±45°
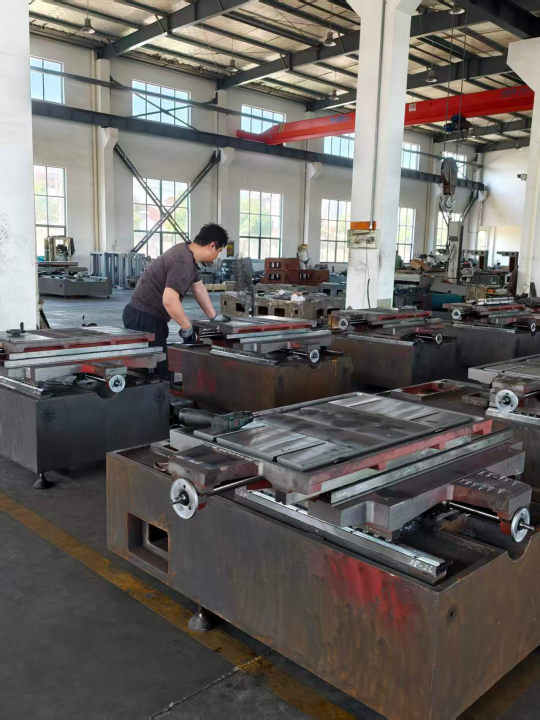
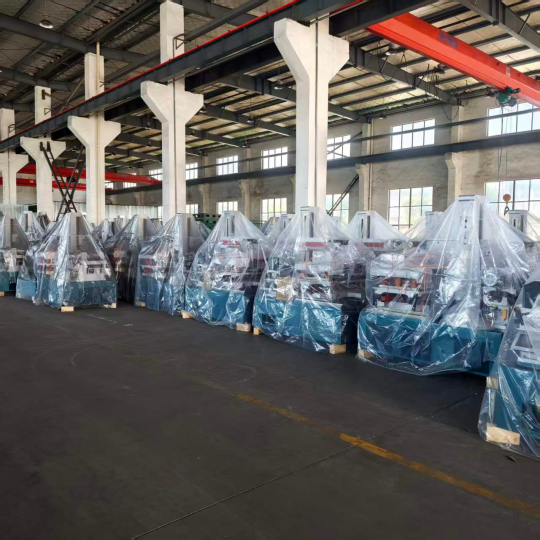
Meaisíní Wire EDM sa raon POOSN. Obair cóimeála meaisín agus treoraithe sa cheardlann POSN, déanta roimh an ailíniú deiridh.
Conas a Fhíoraíonn POSN Cruinneas Meaisín EDM Wire
Tá sé éasca a rá le ceannaitheoir "tuairisc trasnamhéadair léasair a iarraidh"; tá sé níos úsáidí cad a tharlaíonn ar urlár an tsiopa a thaispeáint. Seo é an slabhra fíoraithe taobh thiar de mheaisín POSN:
Próiseas pláta diallait — 12 uair an chloig faghartha, 24 uair an chloig de fhuarú nádúrtha agus faoisimh strus láimhe, mar sin maireann an chéimseata thar na blianta seirbhíse seachas sa tástáil ghlactha amháin.
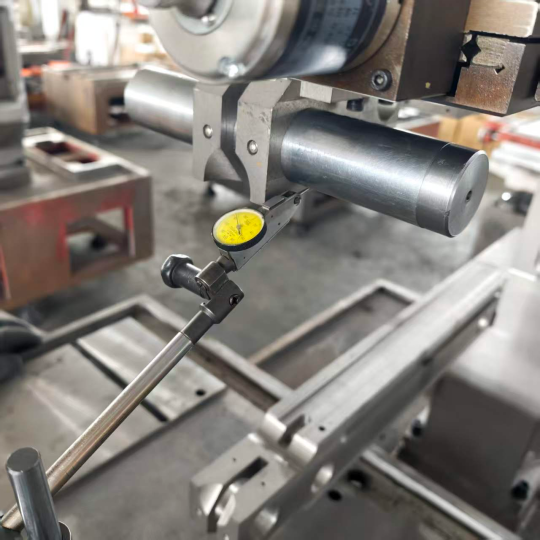
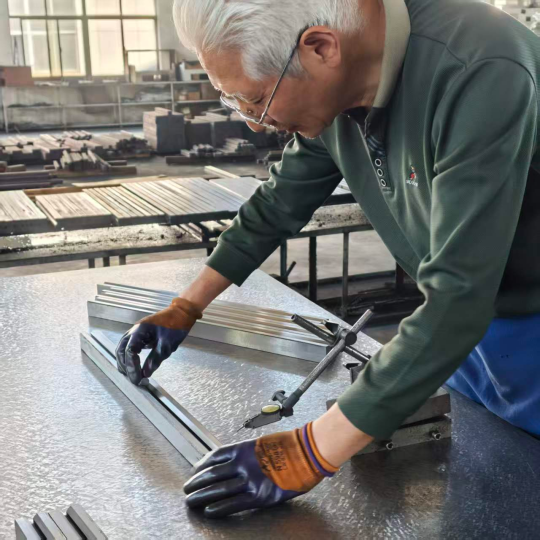
Cóimeáil agus ailíniú i gcoinne tagartha meicniúil nó léasair, le cruinneas treoraithe rialaithe ar urlár an tsiopa seachas é a cheartú ag deireadh na líne.
Cruinneas suite tomhaiste le trasnamhéadair léasair roimh loingsiú , leis an tuarascáil tástála a eisíodh don chustaiméir.
Trí gheata iniúchta — páirteanna isteach, an próiseas tionóil agus an réamhloingsiú deiridh — clúdaithe ag ochtar cigirí cáilíochta lánaimseartha.
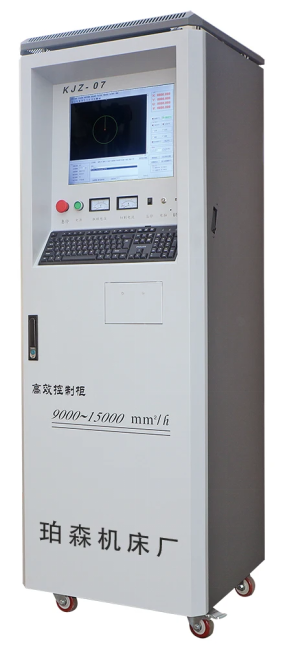
Córas rialaithe comhoiriúnaithe - KJZ-07, ZHZK-03, CHK.CNC.SYS nó SN-10000, ag brath ar an meaisín.
Rialú cruinneas toisí le linn tionóil. Is tástáil dhoiciméadaithe ar leith é an t-idirmhéadar léasair a sheiceáil ar chruinneas an tsuímh roimh an loingsiú. Comh-aireachta rialaithe POOSN CNC - déantar an rialtóir a mheaitseáil leis an meaisín agus a dhoiciméadú i mBéarla le haghaidh orduithe onnmhairithe. Meaisíní a chuirtear le chéile, a thástáil agus a ullmhaítear le haghaidh lastais — an pointe ag a dtaistealaíonn an tuairisc chruinneas leis an meaisín.
Níl mé cinnte an n-oireann WEDM ardluais, meánluais nó barrchaolaithe do d'uirlisiú feithicleach? Seol chugainn an méid páirteanna, an t-ábhar, an tiús agus na lamháltais atá ábhartha i ndáiríre, agus tiocfaimid ar ais le moladh meaisín seachas leathanach catalóige.
Wire EDM vs Milling, Gearradh Léasair, Meilt agus EDM sinker
Ní EDM sreinge í an chomparáid atá tábhachtach i gcoinne muilleoireachta san achomaireacht. Is é an próiseas a sheachadann gné chomhlíonta ag an gcostas iomlán luchtaithe is ísle ar ábhar ar leith.
Raonta tagartha le haghaidh comparáide próisis, ní sonraíocht aon mheaisín. Braitheann torthaí iarbhír ar ábhar, tiús, uirlisiú, paraiméadair agus modh iniúchta.
Is fiú cur leis an gcomparáid le gearradh léasair, mar is minic a mholtar é a chur in ionad WEDM ardluais ar bhearnaí feithicleacha. Buaigh léasair ar leathán comhréidh áit a bhfuil an lamháltas scaoilte agus nach bhfuil an riocht imeall ríthábhachtach. Cailleann sé chomh luath agus a bhíonn an chuid tiubh, chomh luath agus a bhíonn an crios a bhfuil tionchar ag teas do-ghlactha, nó chomh luath agus a bhíonn an ceanglas caoinfhulaingt níos doichte go maith faoi 0.05 mm. Ar uirlisí cruaite ag 60 HRC, níl léasair sa chomhrá.
Meilt agus sreang EDM forluí ar obair bás cruaite, agus tá an deighilt díreach: láimhseálann meilt aghaidheanna cothrom agus gnéithe sorcóireacha níos tapúla agus níos saoire, agus láimhseálann WEDM próifílí inmheánacha, sliotáin caol, coirnéil inmheánacha géar agus rud ar bith a mbeadh gá le roth foirm saincheaptha. Reáchtálann an chuid is mó de shiopaí uirlisí gluaisteán an dá cheann agus déanann siad an obair dá réir.
Is beag próiseas a chomhcheanglaíonn cruas neamhtheoranta workpiece, lamháltas sa raon íseal-micron agus fórsa gearrtha nialasach - agus is é sin an fáth go bhfaigheann gluaisteán cruaite bás agus go leanann uirlisí balla tanaí ag filleadh ar EDM sreinge in ainneoin an ráta gearrtha níos moille.
Conas Monaróir nó Soláthraí Wire EDM a Mheastóireacht
Déanann custaiméirí na ngluaisteán iniúchadh ar a slabhra soláthair uirlisí, agus sreabhann an brú sin go dtí an té a sholáthraíonn an meaisín. Tagann meaisín a ghearrann go maith i dtaispeántas ach nach bhfuil aon chainéal páirteanna breise aige, gan aon ghealltanas seirbhíse agus nach bhfuil aon nós imeachta athdheimhnithe cruinnis ina bhac táirgeachta laistigh de ocht mí dhéag. Iarr na rudaí seo a leanas i scríbhinn:
Cruinneas tomhaiste an aonaid ar leith , agus an modh tástála ainmnithe - tuairisc idirfeirmiméadar léasair ar an meaisín iarbhír, ní figiúr catalóige don líne mhúnla.
Gabhann líon na n-Baile Átha Troim na tacaí rialaithe - leagann sé seo an bonn ar an chaoinfhulaingt insroichte, agus tá sé ina cheist is mó ceannaitheoirí dearmad a chur.
Amanna luaidhe páirteanna spártha do na hearraí a stopann táirgeadh : cláir soláthair cumhachta, mótair teannas sreang, tiomántáin ais UV agus comhpháirteanna rialaithe. Is fiú níos mó ná praghas meaisín níos ísle am luaidhe tiomanta scríofa.
Tacaíocht paraiméadar do do mheascán ábhar — pointí tosaigh do chomhdhúile, do chruach carburraithe agus, i gcás inarb ábhartha, do chóimhiotail tíotáiniam agus nicil ag na tiús a ritheann tú iarbhír.
Tástáil gearrtha ar d'ábhar féin , leis an tuarascáil tástála agus an tacar paraiméadar a úsáidtear.
Tástáil glactha meaisín ar phíosa tástála a léiríonn do chéimseata, ag tomhas bailchríoch an chiumhais, iompar cúinne agus uillinn barrchaolaithe.
Cumraíocht leictreach — ceanglais voltais, phas agus naisc do do shaoráid, móide liosta na gcomhpháirteanna leictreacha.
Tacaíocht córas rialaithe — rialaitheoir agus leagan, conas a láimhseáiltear nuashonruithe agus míreanna breise, agus cibé an mbraitheann an meaisín ar nasc idirlín le rith nó le nuashonrú.
Oiliúint, doiciméadú easpórtála agus saincheaptha — cad a chuimsítear agus cén teanga; doiciméid a phacáil, a luchtú agus custaim do do cheann scríbe; agus an féidir leis an monarcha daingneáin, imfháluithe níos airde, taistil Z leathnaithe nó comhtháthú cille uathoibrithe a sholáthar seachas meaisíní catalóg amháin.
Sula ndéantar comparáid idir praghsanna, gnáthaigh na luachana: cuir an chéad bhliain d'earraí inchaite, an riosca páirteanna breise atá intuigthe ag na hamanna luaidhe luaite, agus luach na paraiméadar agus na tacaíochta oiliúna a thairgtear. Is féidir le meaisíní a bhfuil difríocht shuntasach eatarthu i bpraghas ceannaigh inbhéartú go hiomlán nuair a chuirtear na fachtóirí sin san áireamh. Maidir le huirlisiú feithicleach, tá tábhacht níos mó ag baint le caidreamh an tsoláthraí ná sonraíocht an mheaisín, toisc gurb é am luaidhe doiciméadaithe agus tábla paraiméadar réidh a choimeádann an meaisín a tháirgeadh sa tríú bliain.
An bhfuil gá le tástáil ghearradh sula ndéanann tú ordú? Seol do shonraíocht líníochta agus ábhair chugainn, agus gearrfaimid an chuid agus cuirfimid ar ais é leis an toradh tomhaiste.
Costas, Inchaite agus Cothabháil ar EDM Sreang Feithicleach
Trí athróg is mó atá i gcostas in aghaidh na coda: fad gearrtha, airde an phíosa oibre agus líon na bpasanna. Tógann gearrtha dhá phas ar ionsáite cruach 40 mm i bhfad níos mó ama meaisín ná gearrtha aon-pas ar an gcéimseata céanna, agus is beagnach am meaisín iomlán é an méadú seachas tomhaltas sreang.
Braitheann costas sreinge ar an gcaoi a n-úsáideann an meaisín í: nuair a athúsáidtear an sreang go dtí go bhriseann sí nó go dtiteann an trastomhas faoi bhun na tairsí inúsáidte, is mír bheagchostais é, agus nuair is aon-úsáid í, déantar an tomhaltas mar mhír líne infheicthe. Slí amháin nó slí, ar ghnáthfhad gearrtha feithicleach is gnách go mbíonn sciar beag den pháirtchostas iomlán ag sreang, agus mar sin tá níos mó tábhachta ag baint le barrfheabhsú a dhéanamh ar líon na bpasanna Baile Átha Troim ná siopadóireacht a dhéanamh le haghaidh sreang níos saoire.
Taobh amuigh de shreang, is scagairí tréleictreach, roisín, soic agus cóimeálacha treorach iad na hábhair inchaite. Is é an saol treoraithe an rud is minice nach ndéantar meastachán uirthi : ar mheaisín trí-shift, ba cheart treoracha uachtaracha agus íochtaracha a iniúchadh go míosúil agus iad a chur in ionad ar sceideal seachas ar mhainneachtain, toisc go bhfuil an chuma ar threoir caite mar earráid taper a chromann de réir a chéile agus go bhfuil sé éasca a chailleann go dtí go dtosaíonn codanna ag teip iniúchta.
Coscann gnáthamh aistrithe gearr an chuid is mó de:
Glan na scagairí tréleictreach de réir an sceidil, ní ar aláram.
Fíoraigh teannas sreinge go seachtainiúil le tomhsaire seachas le cluas.
Déan cruinneas an tsuímh a athsheiceáil go tréimhsiúil, toisc go mbíonn an sruth teirmeach ag carnadh go dofheicthe ar an gcuid.
Coinnigh an seoltacht tréleictreach laistigh den raon a shonraíonn an meaisín-tógálaí — athraíonn an seoltacht an tsrutha saintréithe spréach, agus mar sin caoinfhulaingt.
Íosluchtaigh gach treoir athsholáthair.
Ar chill trí-shift, cuireann athsholáthar treoraithe sceidealta agus rialú seoltachta tréleictreach cosc ar níos mó fuíoll ná aon chlár oiliúna oibritheora, toisc go bhforbraíonn an dá theip go mall agus go bhfuil siad dofheicthe ar aon chuid amháin.
Feithicleach Wire EDM Ceisteanna Coitianta
Cén chaoinfhulaingt is féidir le WEDM feithicleach a shealbhú i dtáirgeadh?
Braitheann sé níos mó ar an straitéis pas agus ar thimpeallacht an tsiopa ná ar an mbranda meaisín: láimhseálann meaisín meánluais le dhá nó trí phas lár an raon praiticiúil arís agus arís eile, sroicheann meaisín cruinneas i dtimpeallacht rialaithe an deireadh daingean, agus clúdaíonn meaisín ardluais aon-pas an deireadh scaoilte. Déanann na bandaí tagartha thuas cur síos ar ghnáthriachtanais, ní luachanna ráthaithe.
An féidir le sreang EDM cuid cás-chruaite nó carburraithe a ghearradh?
Tá. Creimeann an cás carburraithe agus an croí níos boige ag rátaí beagán difriúil, mar sin laghdaigh paraiméadair garbhaithe agus seiceáil an sruthlú go cúramach. Léiríonn coirnéil an difríocht ar dtús, agus is é an gnáthshocrú ná pas garbh níos moille chomh maith le pas trim breise.
An bhfuil WEDM ardluais nó meánluais níos fearr le haghaidh uirlisí feithicleach?
Is é meánluas an rogha is gnách nuair a bhíonn caoinfhulaingt daingean agus bailchríoch rialaithe ag teastáil ón obair, toisc go bhfuil an banna i bhfad níos fearr ag gearradh il-pas agus tiomáint sreang docht. Is é ardluais an rogha is fearr fós le haghaidh lúibíní, shims agus punches simplí áit a bhfuil an banna scaoilte inghlactha agus an costas in aghaidh na coda chun tosaigh.
An féidir le sreang EDM páirteanna feithicleacha a tháirgeadh i méid?
Is fearr cur síos ar mheaisíní EDM sreang mar uirlisí táirgthe seachas trealamh páirteanna táirgthe. Is féidir le meaisín amháin a bheith ag rith tríd an oíche ar chruach Ionsáigh bás, agus is féidir le cill de thriúr nó de cheathrar freastal ar sheomra uirlisí iomlán. Maidir le codanna tomhaltóirí sna céadta mílte píosaí, déanann sreang EDM an bás, ní an chuid.
Cén sreang ba chóir a shonrú le haghaidh obair bás feithicleach?
Sonraigh an cineál sreinge agus an trastomhas a bhfuil leabharlann paraiméadar an tógálaí tógtha timpeall le haghaidh do chuid ábhar agus tiús, agus é a dhearbhú i scríbhinn. Úsáidtear gráid brataithe go coitianta chun cáilíocht flushing agus imeall ar phasanna Baile Átha Troim a fheabhsú; le haghaidh meaisíní ardluais le sreang cómhalartach, fanann sreang moluibdín caighdeánach.
Cad ba cheart a fhíorú sula n-ordaítear meaisín EDM sreang le haghaidh obair na ngluaisteán?
Gabhann líon na n-Baile Átha Troim na tacaí rialaithe, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Iarr Tástáil Ghearrtha
De ghnáth bíonn meaisín meánluais amháin ag teastáil ó sheomra uirlisí a fhreastalaíonn ar chláir stampála, coscáin, tarchurtha agus EV don obair dhian agus ceann amháin nó dhá mheaisín ardluais don obair toirte, móide cumas taper má tá obair bás mar chuid den mheascán. Is é an bealach is tapúla chun moladh meaisín úsáideach a fháil seachas leathanach catalóige líníocht a sheoladh leis an ábhar, an cruas, an tiús agus na lamháltais ábhartha - is gnách go n-athraíonn an freagra nuair a bhíonn an banna lamháltais iarbhír scartha ó na nótaí ginearálta.